
ควรวัดความสั่นสะเทือนเครื่องจักรบ่อยแค่ไหน
คำตอบสั้น ๆ: เครื่องจักรทั่วไปในโรงงาน เริ่มที่เดือนละครั้งได้ เครื่องที่หยุดแล้วไลน์ผลิตหยุดตาม ควรวัดทุก 1-2 สัปดาห์ ส่วนเครื่องที่ค่าเริ่มขึ้น ให้วัดถี่ขึ้นจนกว่าจะซ่อม และถ้าเป็นเครื่องที่หยุดไม่ได้เลยหรือคนเข้าไปวัดยาก ให้ติดเซนเซอร์ดูแบบต่อเนื่อง
วัดถี่ไปก็เปลืองแรงคน วัดห่างไปก็เจอปัญหาตอนเครื่องพังแล้ว ด้านล่างคือหลักที่วิศวกร MTP-Thai ใช้ช่วยลูกค้าวางรอบการวัดจริง
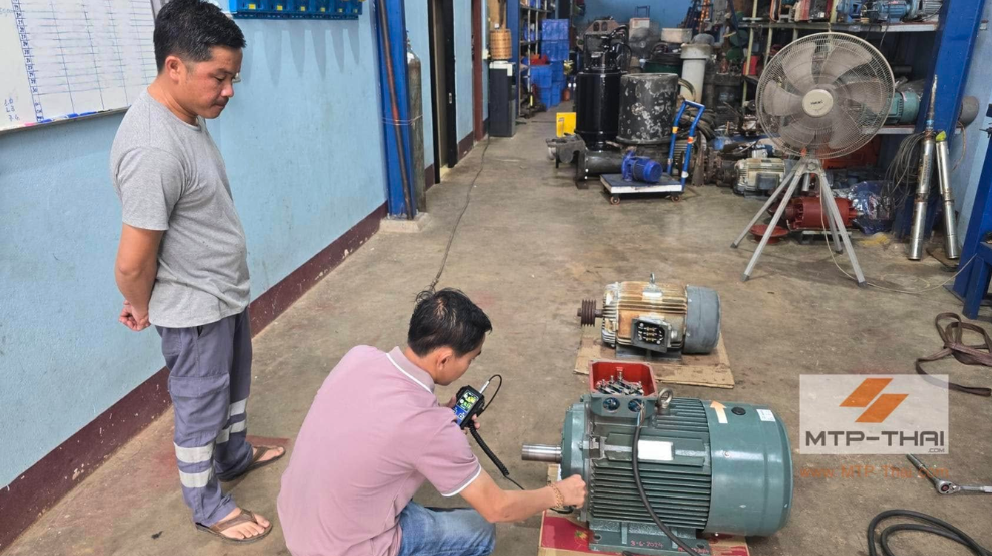
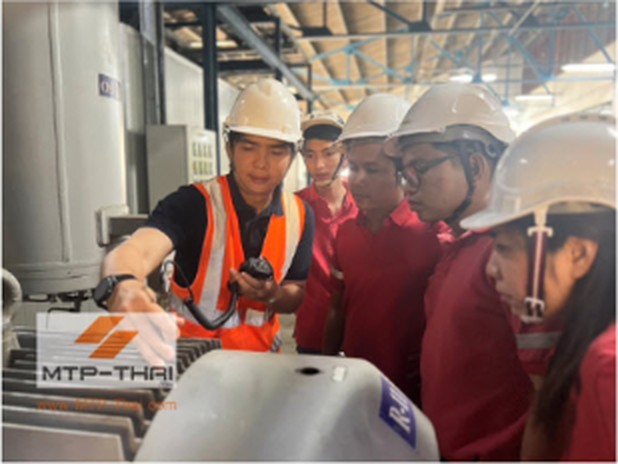
ทำไมไม่มีตัวเลขเดียวที่ใช้ได้ทุกโรงงาน
เครื่องจักรไม่ได้พังทันที มักเริ่มส่งสัญญาณผิดปกติก่อน แล้วค่อย ๆ แย่ลง ช่วงนี้บางเครื่องเป็นเดือน บางอาการเหลือไม่กี่สัปดาห์
หลักง่าย ๆ คือ ต้องวัดให้ได้อย่างน้อย 2-3 ครั้งในช่วงนั้น ครั้งแรกเห็นว่าค่าเริ่มขึ้น ครั้งต่อไปยืนยันว่าขึ้นจริง และยังมีเวลาสั่งอะไหล่ นัดช่าง และเลือกวันหยุดเครื่องเอง ถ้าวัดห่างเกินไป จะเห็นปัญหาครั้งแรกตอนที่สายเกินไปแล้ว
ตารางรอบการวัดที่แนะนำ
| กลุ่มเครื่องจักร | ตัวอย่าง | วัดบ่อยแค่ไหน | เครื่องมือที่เหมาะ |
|---|---|---|---|
| เครื่องวิกฤต หยุดแล้วไลน์หยุด ไม่มีตัวสำรอง | ปั๊มหลัก คอมเพรสเซอร์ พัดลมเตา เกียร์ไลน์ผลิต | ทุก 1-2 สัปดาห์ หรือติดเซนเซอร์ดูต่อเนื่อง | เครื่องวิเคราะห์ VA3 Pro / VA5 Pro หรือเซนเซอร์ติดตั้งถาวร |
| เครื่องสำคัญที่มีตัวสำรอง | ปั๊มคู่ที่สลับกันเดิน พัดลมระบบปรับอากาศ | เดือนละครั้ง | A4900 M หรือ VA3 Pro เก็บข้อมูลตามรูท |
| เครื่องทั่วไป | มอเตอร์ขนาดเล็ก พัดลมระบายอากาศ | ทุก 1-3 เดือน | A4900 S หรือ A4900 M |
| เครื่องที่ค่าเริ่มขึ้น | เครื่องไหนก็ได้ที่ค่าสูงกว่ารอบก่อนชัดเจน | ถี่ขึ้นเป็นทุกสัปดาห์ หรือถี่กว่านั้น จนกว่าจะซ่อม | เครื่องที่ดู Spectrum ได้ เพื่อหาสาเหตุ |
| หลังซ่อม หรือติดตั้งใหม่ | เปลี่ยนลูกปืน ตั้งศูนย์ใหม่ บาลานซ์ใหม่ | วัดทันทีเก็บเป็นค่าเริ่มต้น แล้ววัดซ้ำใน 1-2 สัปดาห์ | เครื่องเดียวกับที่ใช้วัดประจำ |
ตารางนี้ใช้เป็นจุดเริ่มต้น เมื่อเก็บข้อมูลไปสัก 3-6 เดือน จะเห็นว่าเครื่องไหนนิ่ง วัดห่างลงได้ และเครื่องไหนต้องจับตาใกล้ขึ้น
สัญญาณที่บอกว่าควรวัดถี่ขึ้น
- ค่าความสั่นสูงขึ้นชัดเจนเมื่อเทียบกับรอบก่อน แม้ยังไม่เกินเกณฑ์
- เสียงเครื่องเปลี่ยน หรือช่างหน้างานบอกว่าเครื่องสั่นผิดปกติ
- ลูกปืนร้อนกว่าปกติ
- เพิ่งซ่อม เปลี่ยนลูกปืน ตั้งศูนย์ หรือบาลานซ์มาใหม่
- เปลี่ยนโหลด รอบ หรือสภาพการทำงานของเครื่อง
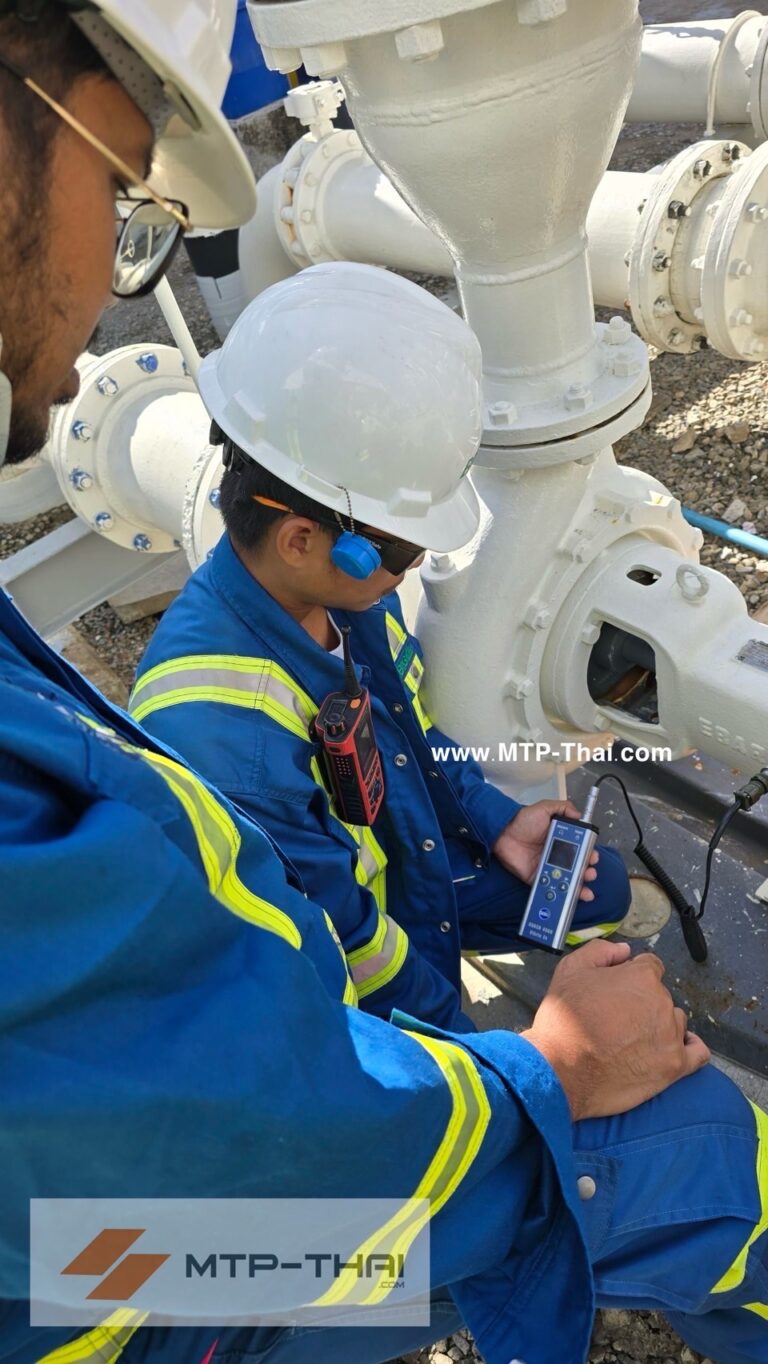
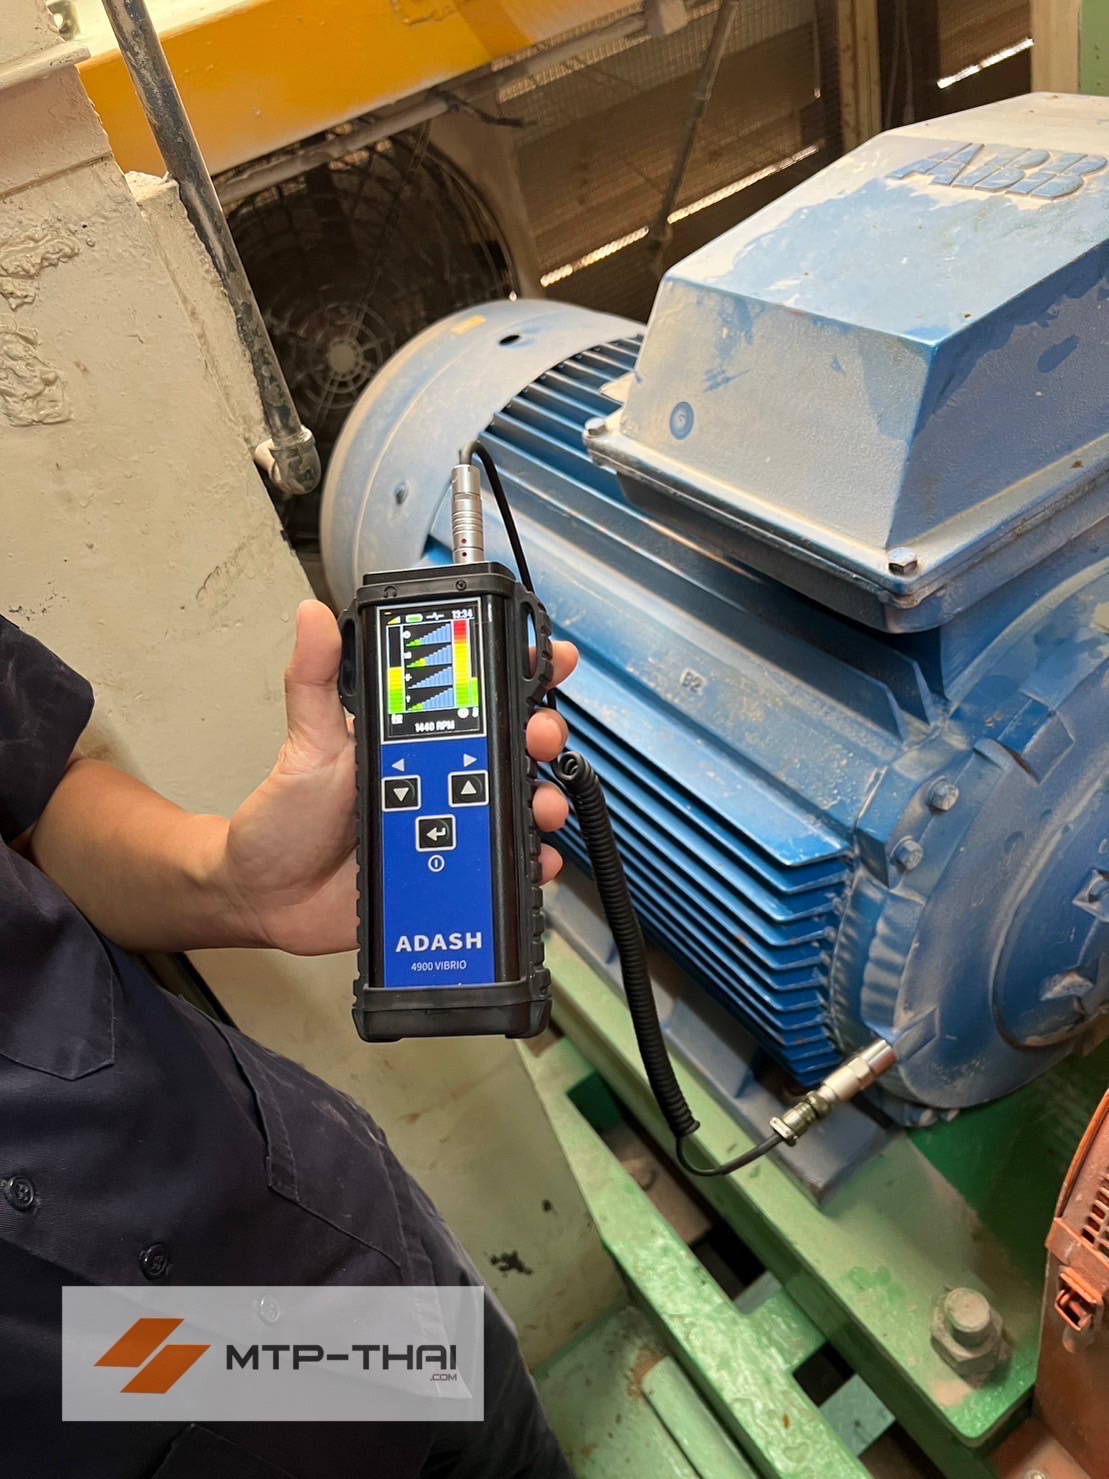
วัดบ่อยอย่างเดียวไม่พอ ต้องวัดให้เทียบกันได้
ปัญหาที่เราเห็นบ่อยในโรงงาน คือวัดทุกเดือนแต่ค่าเอามาเทียบกันไม่ได้ เพราะวัดคนละจุด คนละแกน หรือเครื่องเดินคนละโหลด สิ่งที่ควรทำคือ
- กำหนดจุดวัดและแกนให้ชัด ทำเครื่องหมายไว้ที่ตัวเครื่อง
- วัดตอนเครื่องเดินที่โหลดใกล้เคียงกันทุกครั้ง
- จัดลำดับการวัดเป็นรูท ให้ทุกคนเดินวัดแบบเดียวกัน
- เก็บค่าลงโปรแกรม เช่น DDS แทนการจดกระดาษ จะดูเทรนย้อนหลังได้ทันที
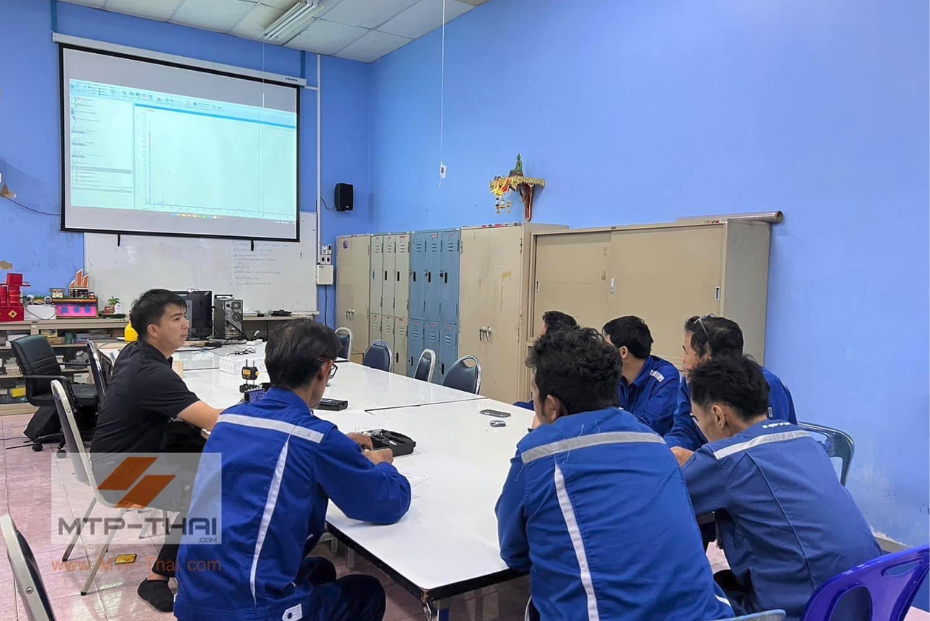
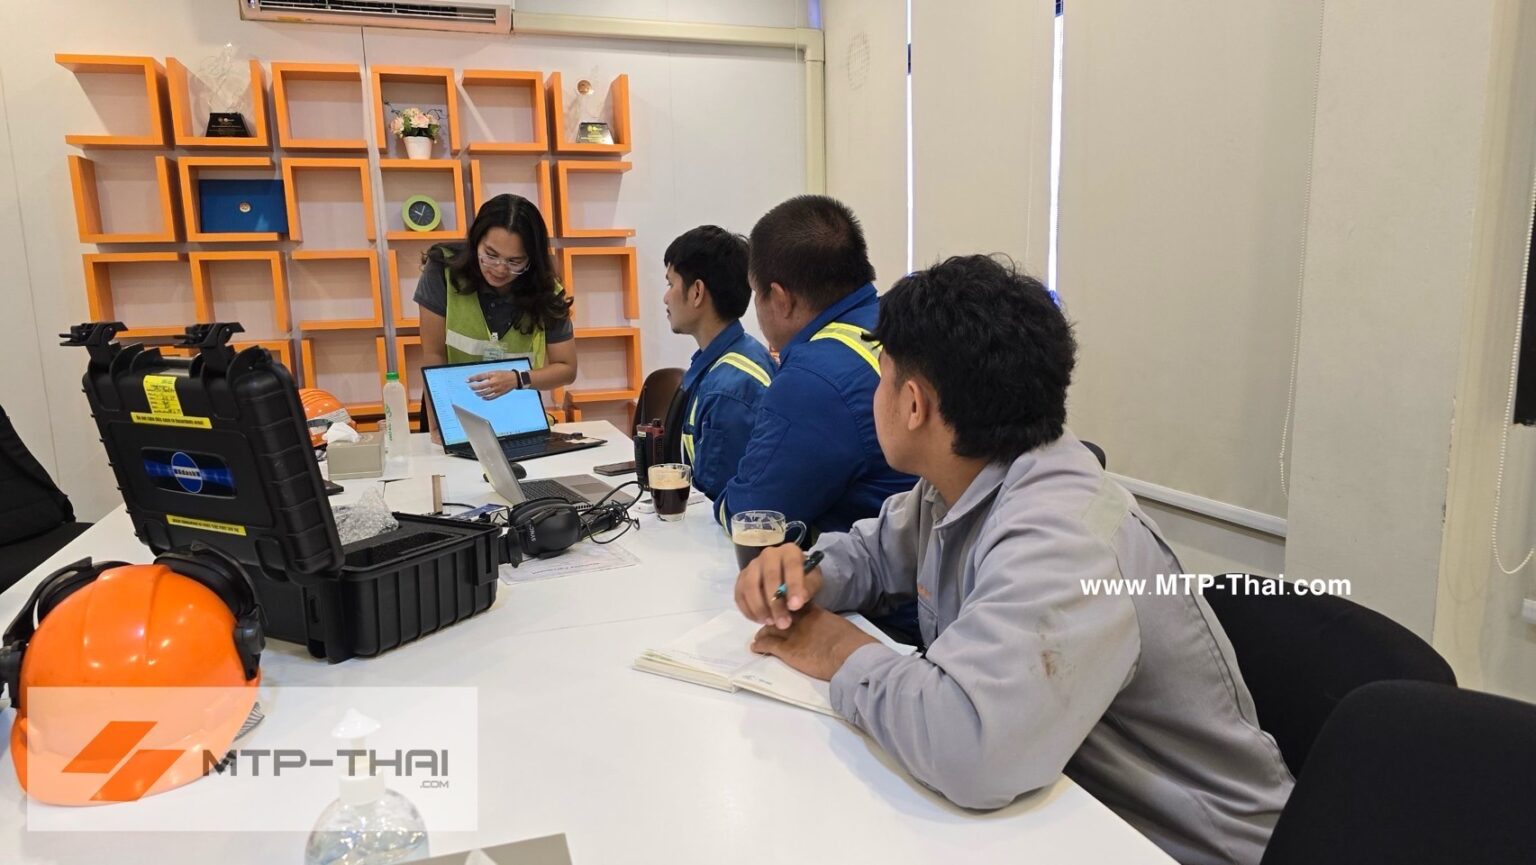
ตัวอย่างจริง: อบรมวางรูทและดูเทรนเครื่องจักรทั้งโรงงาน ให้บริษัทเหล็กแผ่นรีดเย็นไทย บางสะพาน
อ่านค่าที่วัดได้อย่างไร
สำหรับเครื่องจักรหมุนทั่วไป นิยมใช้เกณฑ์ ISO 20816-3 (เดิม ISO 10816-3) ซึ่งแบ่งค่าความสั่นเป็น 4 ระดับ ตั้งแต่ A (เครื่องใหม่สภาพดี) ไปจนถึง D (สั่นมากจนเสี่ยงเสียหาย) เกณฑ์นี้ช่วยบอกว่าตอนนี้เครื่องอยู่ระดับไหน
แต่สิ่งที่บอกได้มากกว่าค่าครั้งเดียวคือ แนวโน้ม เครื่องที่ค่ายังอยู่ระดับดีแต่ขึ้นทุกเดือน น่าห่วงกว่าเครื่องที่ค่าสูงกว่าแต่นิ่งมาตลอด ถ้าค่าเริ่มขึ้น การดู Spectrum จะช่วยแยกว่าน่าจะมาจากความไม่สมดุล ศูนย์เพลาเยื้อง ลูกปืน หรือชิ้นส่วนหลวม แล้วแก้ให้ตรงจุด เช่น บริการบาลานซ์ หรือตั้งศูนย์ด้วยเครื่องตั้งศูนย์เพลาด้วยเลเซอร์
เริ่มวางรอบการวัดในโรงงานของคุณ
- ทำรายชื่อเครื่องจักรหมุนทั้งหมด
- แบ่งกลุ่มตามความสำคัญ: วิกฤต / สำคัญมีตัวสำรอง / ทั่วไป
- กำหนดจุดวัดและรอบการวัดตามตาราง
- วัดเก็บค่าเริ่มต้นทุกเครื่อง แล้ววัดตามรอบ ทบทวนรอบทุก 3-6 เดือน
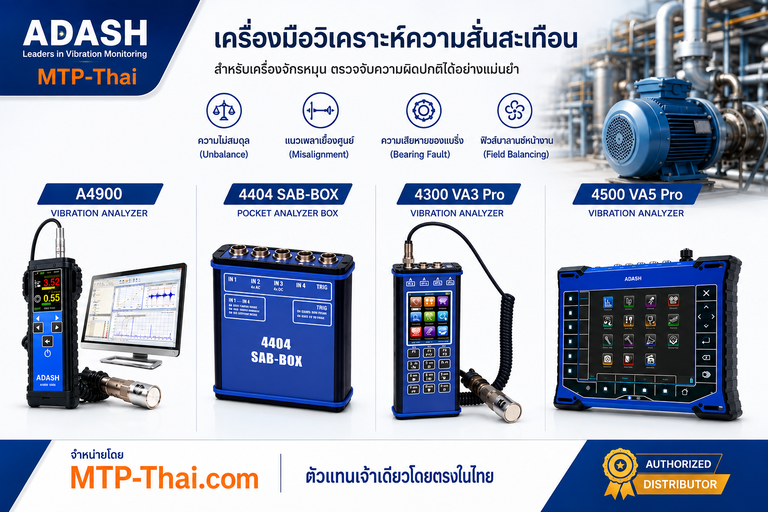
เลือกเครื่องมือให้ตรงกับรอบการวัด
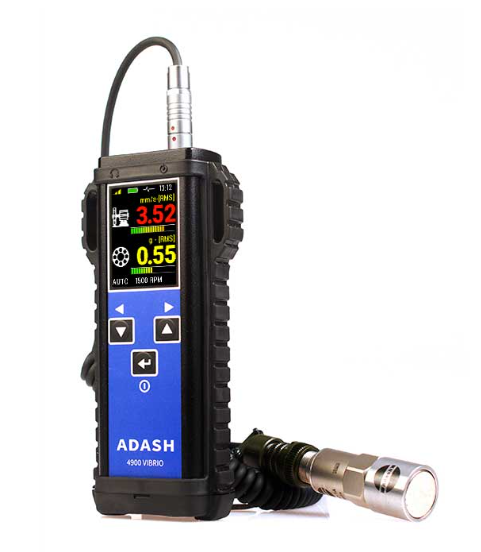
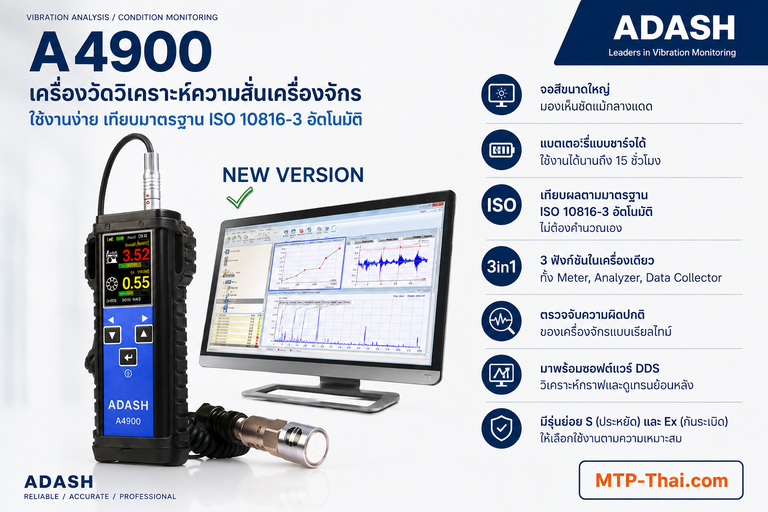
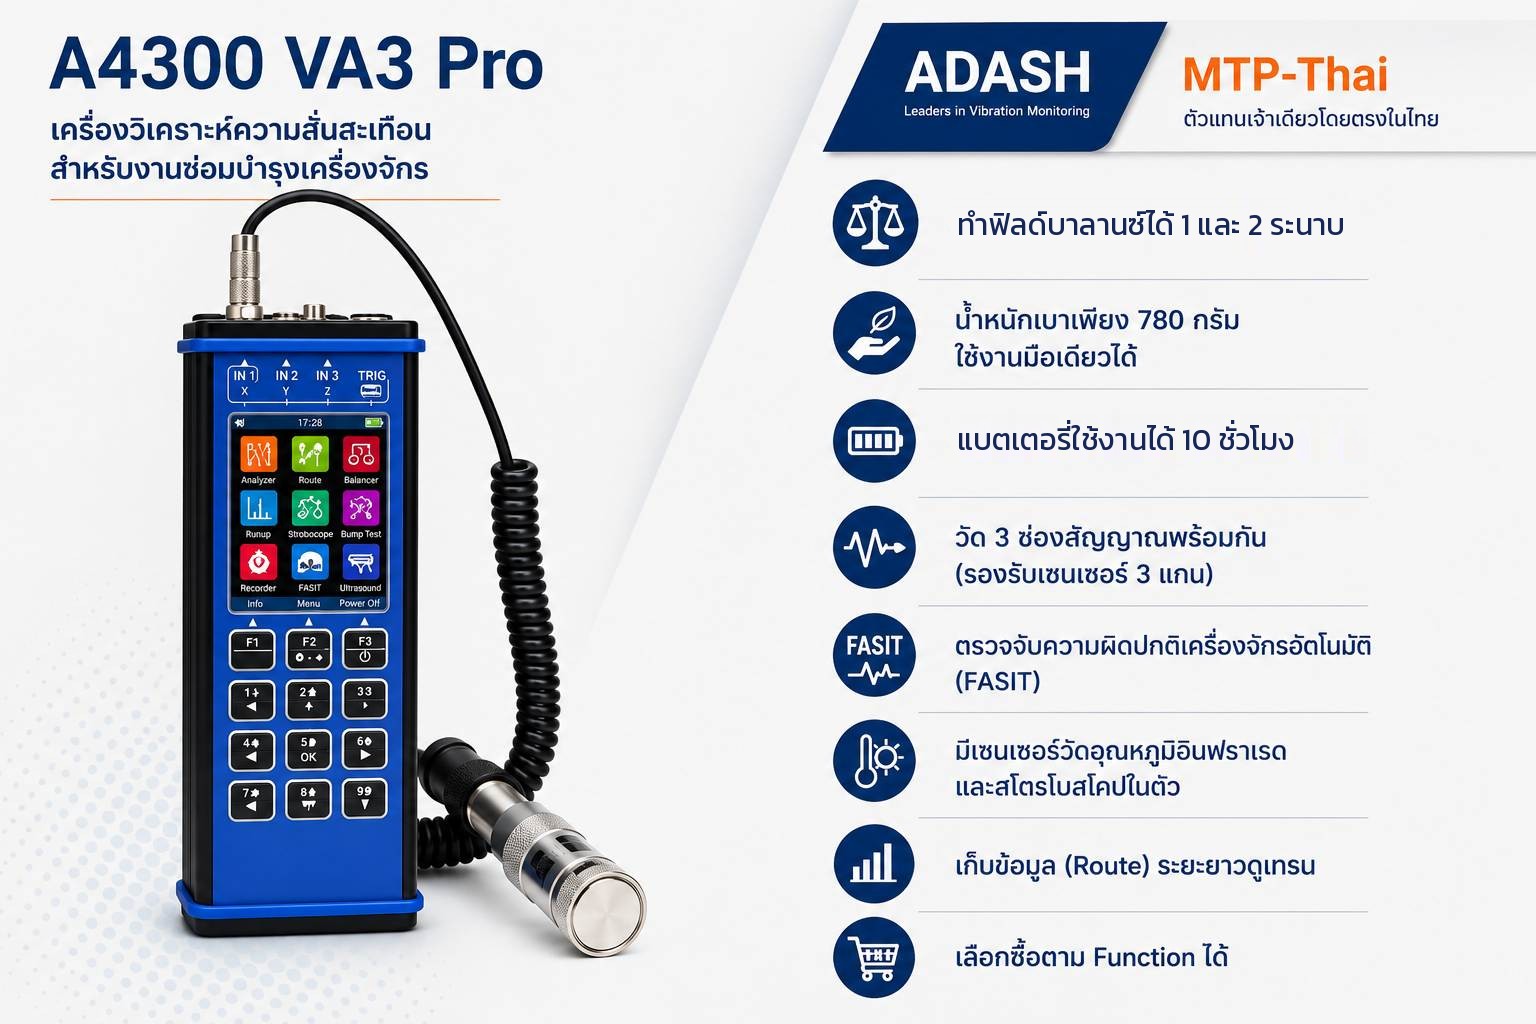
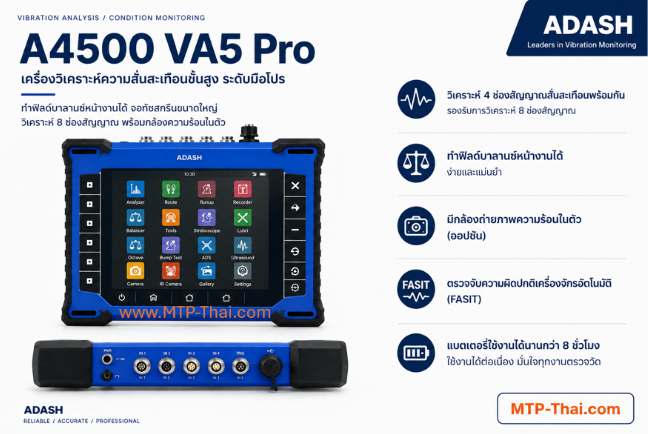
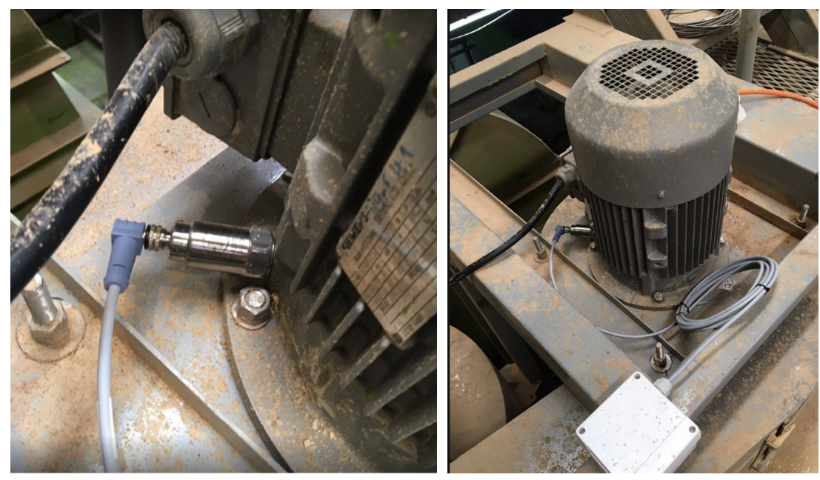
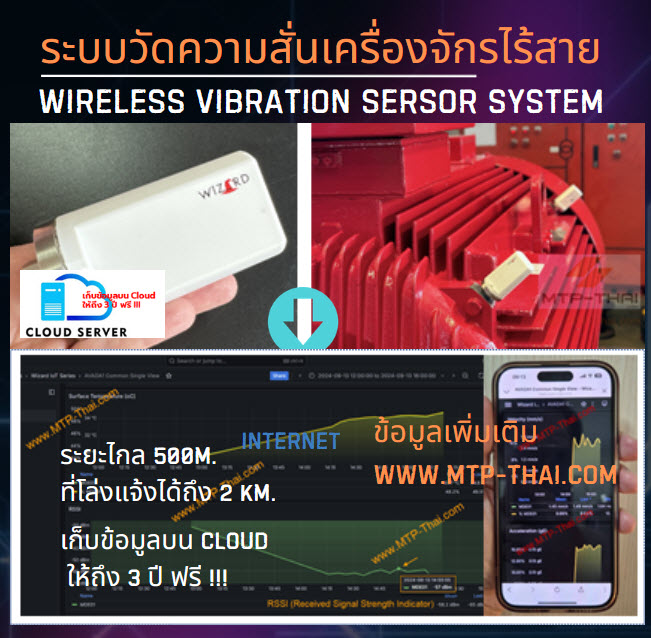
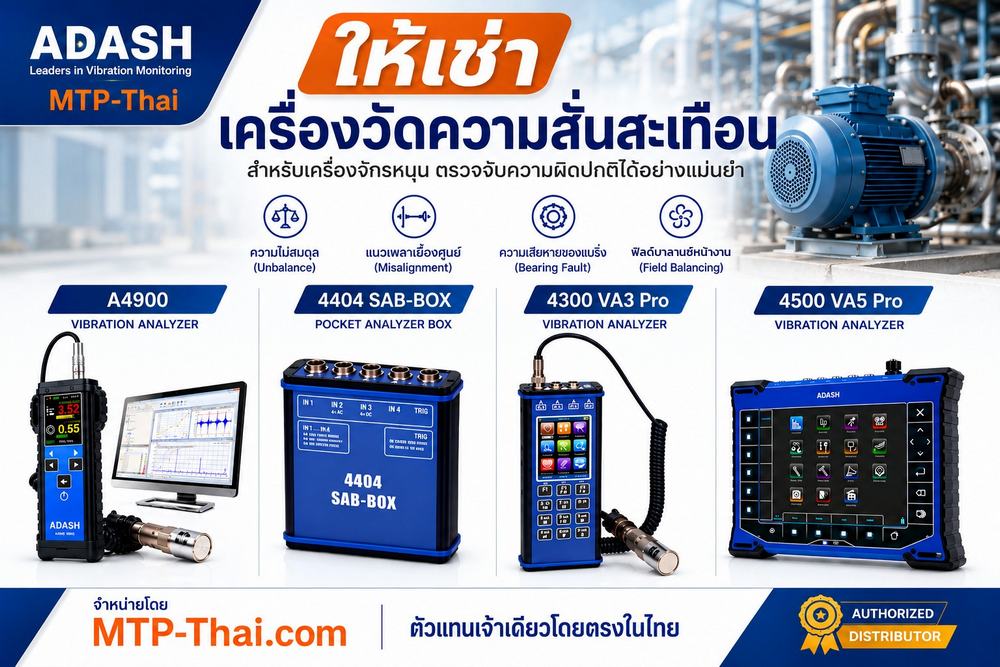
เทียบทุกรุ่นได้ที่ เครื่องวัดความสั่นสะเทือน ADASH ทุกรุ่น
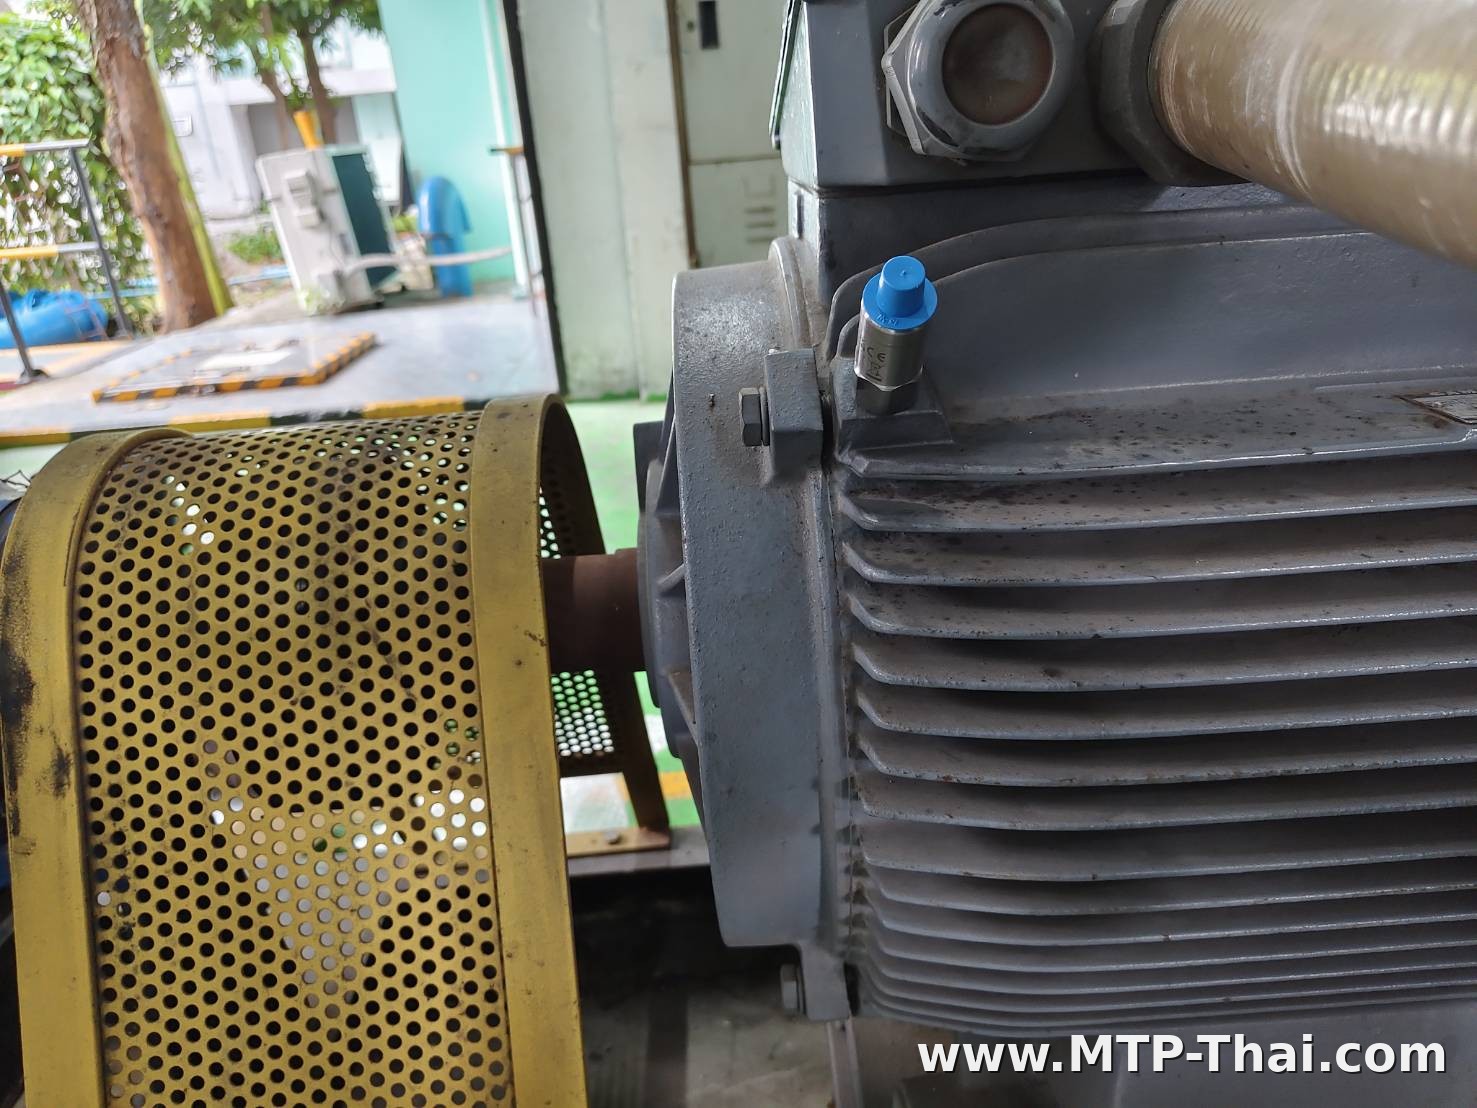
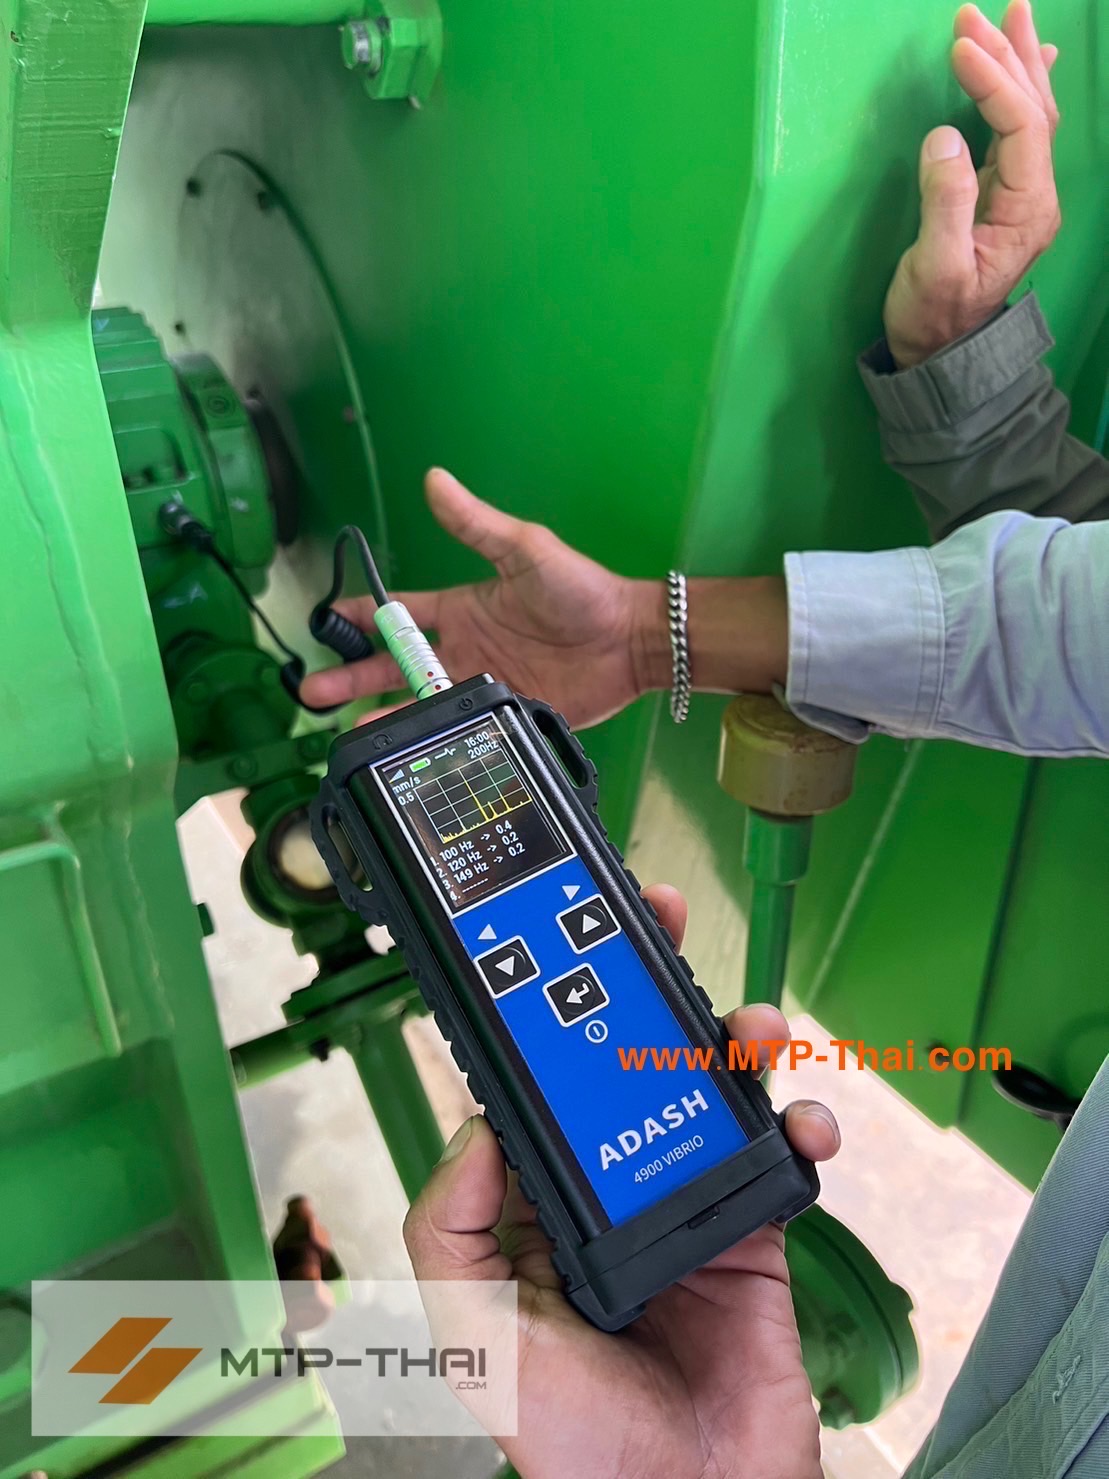
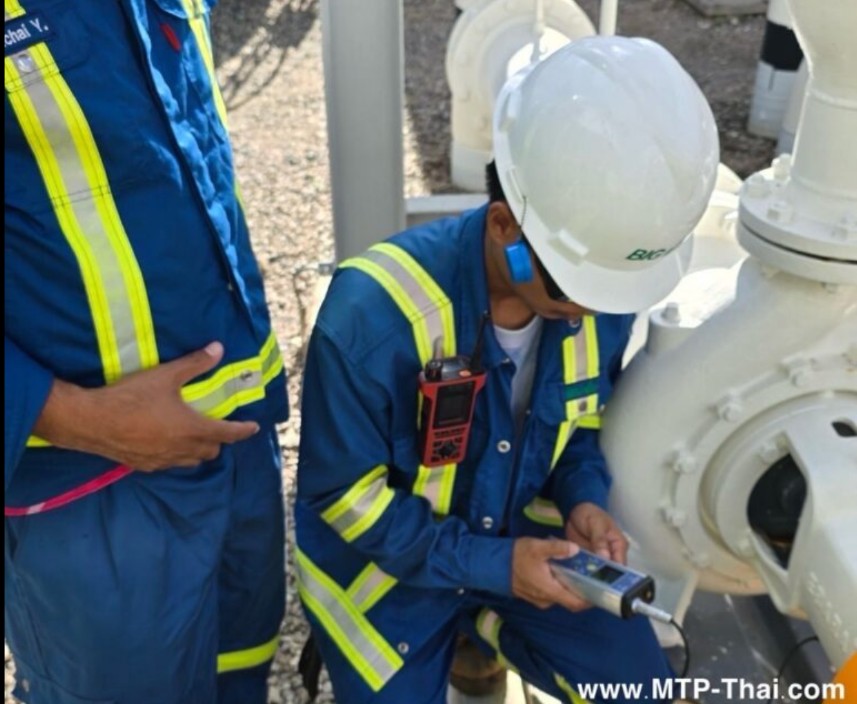
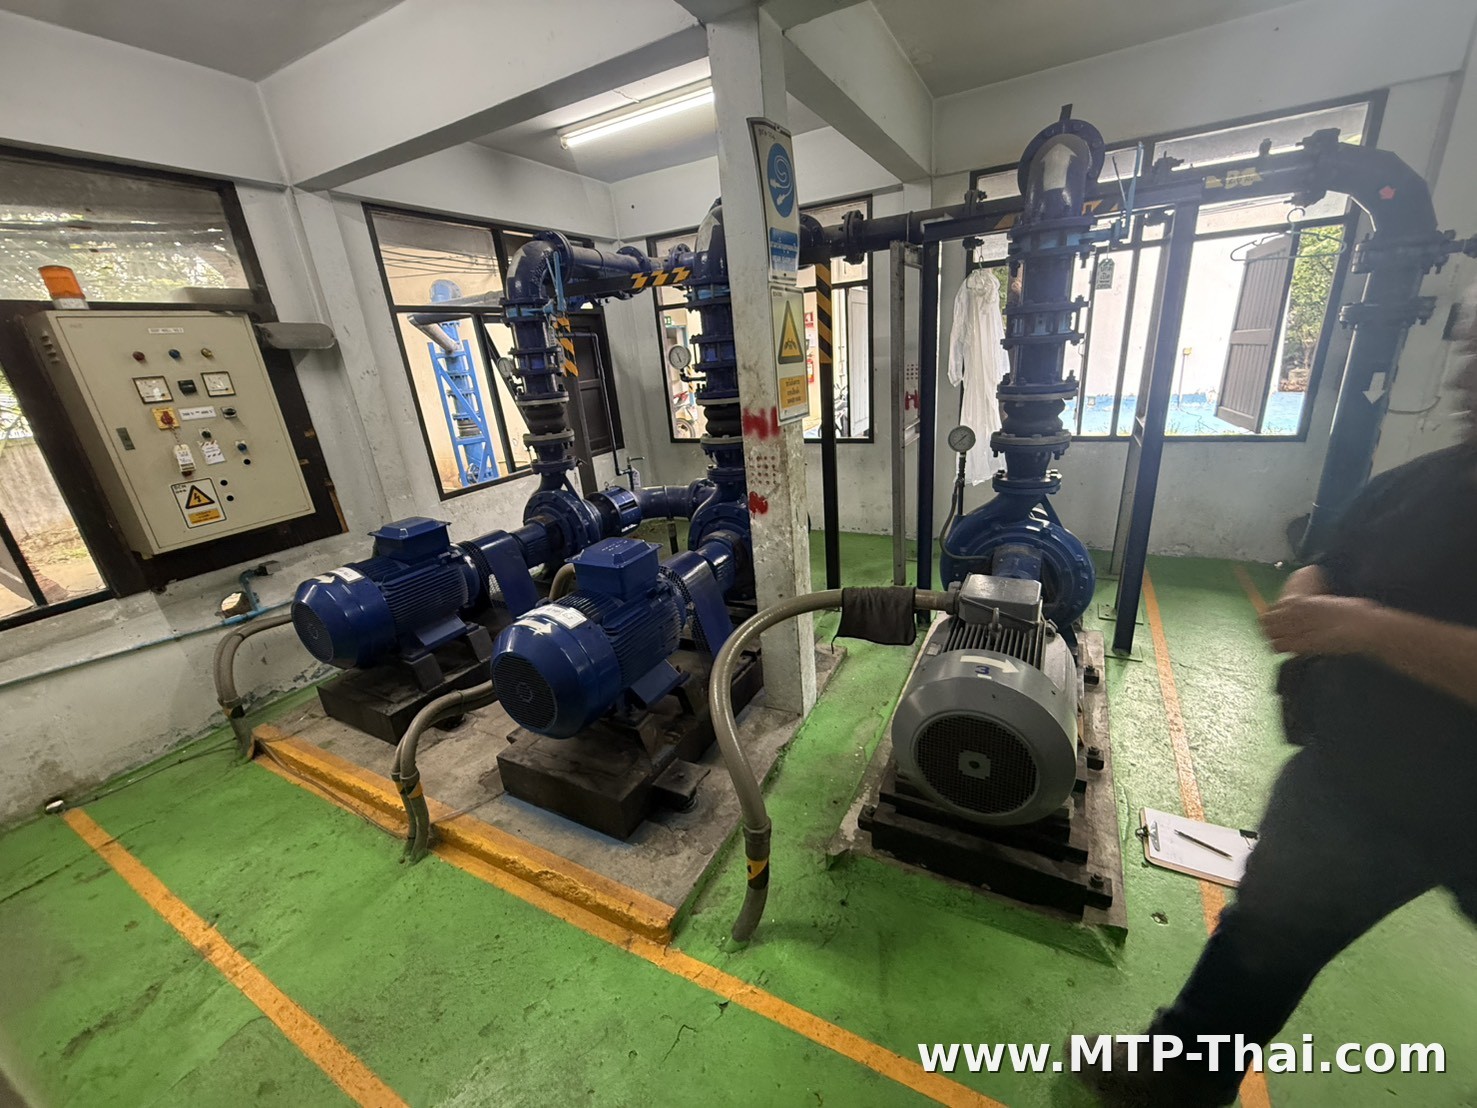
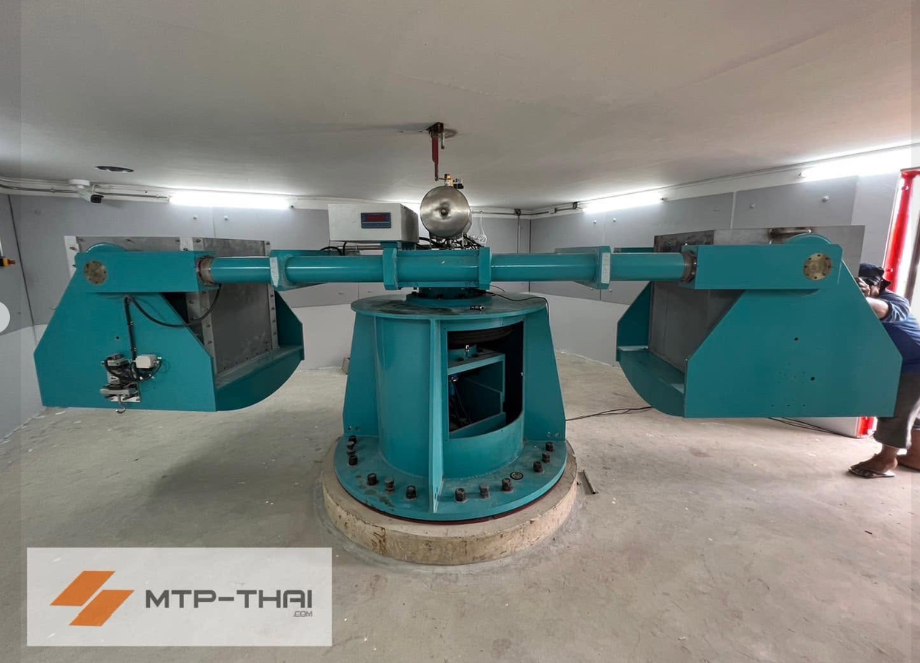
ตัวอย่างงานจริง
คำถามที่พบบ่อย
วัดเดือนละครั้งพอไหม
พอสำหรับเครื่องทั่วไปและเครื่องที่มีตัวสำรอง แต่ไม่พอสำหรับเครื่องที่หยุดแล้วไลน์หยุด เพราะบางอาการ เช่น ลูกปืนเสีย อาจลามจากเริ่มผิดปกติไปถึงพังได้ภายในไม่กี่สัปดาห์ เครื่องกลุ่มนี้ควรวัดทุก 1-2 สัปดาห์ หรือติดเซนเซอร์ดูต่อเนื่อง
เครื่องใหม่ ยังไม่มีปัญหา ต้องวัดไหม
ควรวัด เพราะค่าตอนเครื่องยังดีคือค่าที่ใช้เทียบในอนาคต ถ้าไม่มีค่าเริ่มต้น พอเครื่องเริ่มสั่นจะบอกไม่ได้ว่าสั่นขึ้นจากเดิมแค่ไหน
ช่างทั่วไปวัดเองได้ไหม หรือต้องเป็นวิศวกร
การเก็บค่าตามจุดเดิมทุกรอบ ช่างที่ผ่านการอบรมทำได้ ส่วนการอ่าน Spectrum เพื่อแยกสาเหตุ ควรมีคนที่เข้าใจการวิเคราะห์ช่วยดู หรือส่งข้อมูลให้วิศวกรช่วยอ่าน
ติดเซนเซอร์แบบออนไลน์คุ้มไหม
คุ้มเมื่อเครื่องนั้นหยุดแล้วเสียหายมาก เข้าไปวัดยาก หรืออาการลามเร็ว ส่วนเครื่องทั่วไป ใช้เครื่องวัดพกพาเดินเก็บตามรอบก็เพียงพอและประหยัดกว่า
ยังไม่มีเครื่องวัด เริ่มจากตรงไหนดี
เริ่มจากเครื่องที่หยุดแล้วเสียหายมากที่สุด 5-10 ตัว เช่าเครื่องหรือให้วิศวกรเข้าไปวัดค่าเริ่มต้นก่อน ถ้าเห็นประโยชน์แล้วค่อยซื้อเครื่องและวางรูทให้ทั้งโรงงาน
ให้วิศวกรช่วยวางรอบการวัดให้โรงงานของคุณ
ส่งรายชื่อเครื่องจักรหรือรูปหน้างานมาทาง LINE วิศวกร MTP-Thai จะช่วยแบ่งกลุ่มเครื่อง แนะนำรอบการวัด และเครื่องมือที่เหมาะกับงบของคุณ